Laras sekrup ekstruder bertahan selama kondisinya memungkinkan saluran memenuhi output dan kualitas produk yang diperlukan dalam jangka waktu proses yang dapat diterima. Resin, bahan pengisi, kontaminasi, geometri, dan beban pengoperasian mengubah masa pakai, sehingga perkiraan usia kalender memerlukan persyaratan tersebut. Untuk lini yang sudah berproduksi, ukur sekrup dan laras di lokasi berulang, hitung tingkat keausan terkini, dan gunakan dengan tren produksi untuk merencanakan pemeriksaan dan penggantian berikutnya.
OlehIndustri EJS
- Lacak jam pengoperasian dan perubahan formulasi, bukan hanya tanggal pemasangan.
- Ukur kedua bagian: keausan sekrup pada penerbangan dan keausan lubang barel memperbesar jarak bebas yang sama.
- Bandingkan output per rpm, suhu leleh dan kualitas dengan referensi yang stabil.
- Perkirakan hingga batas perencanaan khusus mesin, lalu berikan waktu untuk pengadaan dan pemasangan.
- Menilai kembali prakiraan cuaca setelah terjadi perubahan material, percepatan keausan, atau kerusakan yang tidak terduga.
1. Apa arti masa pakai pada jalur ekstrusi Anda?
Sekrup masih dapat berputar setelah tidak lagi berguna untuk produk tertentu. Garis yang membuat film atau profil yang menuntut mungkin kehilangan jendela proses yang dapat diterima sebelum perangkat keras mencapai batas struktural. Sebaliknya, mengganti sound set hanya karena sudah mencapai hari jadi dapat membuang-buang kapasitas yang dapat digunakan.
Pisahkan keputusan menjadi tiga pertanyaan. Apakah perangkat keras tetap berada dalam batas dimensi dan kondisi yang disetujui? Dapatkah proses tersebut menghasilkan produk yang dapat diterima pada tingkat yang dibutuhkan? Apakah operasi lanjutan memerlukan biaya lebih besar dibandingkan intervensi yang direncanakan? Yang pertama menyangkut bagian-bagiannya, yang kedua menyangkut produknya, dan yang ketiga menyangkut perencanaan produksi. Perkiraan umur tidak lengkap kecuali jika dinyatakan titik akhir mana yang diprediksi.
Catat tugas di balik nomor tersebut
Simpan tanggal pemasangan, tetapi juga catat jam produksi, bahan yang diproses, dan riwayat formulasi. Waktu idle tidak sama dengan waktu pemrosesan. Ton yang diproses memberikan konteks, namun tidak dapat membuat senyawa atau konfigurasi mesin yang berbeda dapat dibandingkan secara langsung.
| Catatan | Mengapa hal itu termasuk dalam penilaian kehidupan |
|---|---|
| Identitas sekrup dan laras | Cegah pencampuran riwayat setelah pertukaran atau pembangunan kembali |
| Jam operasional | Tentukan interval antar inspeksi |
| Resin, jenis pengisi dan pemuatan | Jelaskan perubahan dalam lingkungan keausan |
| Maafkan sumber dan proporsinya | Identifikasi perubahan kontaminasi dan konsistensi pakan |
| Output, rpm dan suhu leleh aktual | Tampilkan beban dan kinerja yang terkait dengan rekaman |
| Pengukuran kondisi baru dan batas yang disetujui | Tentukan apa yang telah berubah dan tindakan apa yang diperlukan |
Pengalaman pemasok dalam tugas yang sesuai dapat membantu menetapkan rencana inspeksi awal. Tanyakan formulasi, konstruksi komponen, jam kerja dan kriteria penerimaan di balik pengalaman itu. Setelah pengukuran Anda tersedia, gunakan pengukuran tersebut untuk menyempurnakan rencana daripada menganggap interval penggantian pabrik lain sebagai aturan tetap.
2. Kondisi manakah yang mengubah tingkat keausan?
Nama polimer saja tidak menjelaskan pekerjaan tersebut. PP alami dan PP yang mengandung pengisi mineral mempunyai tugas keausan yang berbeda. Jenis pengisi, pemuatan, karakteristik partikel, dan kontaminasi penting di samping resin. Oleh karena itu, perubahan material akan muncul dalam catatan pemeliharaan, meskipun model mesin dan kecepatan sekrup tidak berubah.
milik Jeff Kuhmananalisis umur sekrup dan larasmembedakan keausan abrasif, serangan korosif, dan keausan perekat logam-ke-logam. Hal ini juga membahas padatan yang terjepit ketika bagian peleburan tidak dapat menangani material yang dikirim ke sana. Mekanisme ini memerlukan tindakan perbaikan yang berbeda. Permukaan yang lebih keras saja tidak akan memperbaiki ketidaksesuaian geometri atau masalah keselarasan mesin.
Tentukan permukaan kerja, bukan hanya baja dasar
EJS menggunakan permukaan keras PTA untuk sekrup bimetalik dan pengecoran sentrifugal untuk lapisan barel bimetalik. ItuSpesifikasi produk bimetalik EJSbedakan ketebalan paduan jadi berikut:
| Komponen | Paduan kerja yang terdaftar | Ketebalan paduan yang tercantum |
|---|---|---|
| Sekrup menghadap keras | Ni60, Kolmonoy 56, Kolmonoy 83 | 1,0 hingga 1,5mm |
| Lapisan barel | EJS01 | 2,0 hingga 3,0mm |
| Lapisan barel | EJS02, EJS03, EJS04 | 1,5 hingga 2,0mm |
Ini adalah spesifikasi konstruksi, bukan keausan yang diperbolehkan atau jaminan jam pengoperasian. Saluran tersebut mungkin kehilangan kinerja pemompaan yang dapat diterima sementara bahan pelindungnya tetap ada. Membagi ketebalan lapisan dengan tingkat keausan yang diasumsikan tidak menentukan masa manfaat.

Cocokkan respons terhadap kerusakan
Hilangnya material penerbangan secara terus-menerus memerlukan penilaian yang berbeda dari penilaian yang terisolasi, pitting, atau deposit yang rusak. Catat di mana kerusakan terjadi dan formulasi apa yang dijalankan sebelum kerusakan itu muncul. Untuk barel yang panjang, sertakan kondisi keselarasan dan dukungan dalam penyelidikan daripada mengasumsikan keausan yang tidak merata membuktikan bahwa paduan tersebut salah.
Gunakanpanduan bahan sekrup dan larasuntuk pemilihan bahan danperbandingan nitridasi versus bimetalikuntuk pilihan konstruksi. Jaga agar penilaian masa pakai tetap fokus pada kinerja komponen yang dipasang.
3. Masalah keausan sekrup ekstruder: apa yang berubah sebelum kegagalan?
Saluran dapat menahan keluaran biasanya sementara operator secara bertahap menaikkan kecepatan sekrup sebagai kompensasi. Menonton kg/jam saja dapat melewatkan perubahan itu. Mark Spalding dan Timothy Womer mendefinisikan laju spesifik sebagai output dibagi dengan kecepatan sekrup di dalamnyaanalisis keausan sekrup tunggal, dan jelaskan bagaimana kompensasi kecepatan dapat menyertai suhu pelepasan yang lebih tinggi.
Bandingkan kondisi produksi berulang
Catat keluaran tertentu sebagai(kg/jam) / rpm. Penurunan ini perlu diselidiki jika formulasi, cara pemberian pakan, dan kondisi hilirnya sebanding. Ini bukan pengukuran keausan saja. Perubahan pada viskositas resin, kondisi pengumpanan atau penyaringan dapat mengubah kinerja tanpa menyebabkan hilangnya logam.
| Pengamatan produksi | Periksa sebelum menghubungkannya dengan keausan |
|---|---|
| Dibutuhkan lebih banyak rpm untuk keluaran sebelumnya | Formulasi, konsistensi pakan, kebutuhan tekanan dan pengaturan sebelumnya |
| Temperatur leleh aktual yang lebih tinggi | Keandalan sensor, pengoperasian pemanasan/pendinginan, dan perubahan kecepatan |
| Ketidakstabilan tekanan | Pengumpanan, kondisi layar, pembatasan cetakan dan kontrol suhu |
| Bintik hitam, gel atau tidak meleleh | Deposit, kondisi tempat tinggal, perubahan material dan kinerja peleburan |
| Energi yang lebih tinggi per unit produk yang baik | Keluaran, skrap, batas pengukuran dan penyesuaian pengoperasian |
Gunakan referensi yang dijalankan dengan produksi stabil dan kualitas yang dapat diterima. Simpan output, rpm, suhu leleh aktual, tekanan head, dan tingkat penolakan. Jika Anda mencatat energi, tentukan apakah energi tersebut mencakup ekstruder atau seluruh saluran, dan pertahankan batas tersebut tidak berubah. Mencampur energi garis total dengan pembacaan ekstruder saja menghasilkan tren yang menyesatkan.
Simpan riwayat penyesuaian singkat di samping pembacaan. Tren yang dikumpulkan hanya dari pengaturan akhir tidak dapat menunjukkan seberapa sering operator harus melakukan intervensi. Kuhman menjelaskan bagaimana kompensasi proses tambahan dapat menyembunyikan kerusakan hingga produktivitas atau kualitas menjadi tidak dapat diterima. Itu adalah alasan untuk menyelidikinya sejak dini, bukan bukti bahwa setiap perjalanan yang sulit membutuhkan suku cadang baru.
Perubahan yang terus-menerus setelah pemeriksaan proses dasar membenarkan pemeriksaan dimensi yang direncanakan. Penggilingan, dugaan kontak logam atau pecahan logam memerlukan tindakan cepat sesuai prosedur keselamatan mesin; jangan menunggu tanggal pemeriksaan yang tepat atau batas umur yang dihitung.
4. Pengukuran keausan barel: periksa kedua bagian di lokasi yang cocok
Ukur diameter luar penerbangan, atau OD, dan diameter dalam laras, atau ID, di stasiun aksial yang sesuai. Membandingkan pembacaan sekrup terkecil dengan pembacaan barel yang tidak berhubungan tidak menjelaskan kesesuaian di kedua lokasi. Berikan jarak pada setiap stasiun dari datum yang ditentukan sehingga teknisi selanjutnya dapat menemukannya lagi.
Panduan pemeliharaan preventif Reiloymenjelaskan pengukuran yang dibersihkan dan didinginkan menggunakan pengukur lubang barel dan peralatan pengukuran OD sekrup yang sesuai, dengan catatan inspeksi terpisah. Pilih peralatan yang dikalibrasi dan metode yang sesuai dengan geometri komponen. Catat suhu inspeksi, orientasi sudut, dan keterulangan dengan dimensi.
Pisahkan jarak radial dan diatral
Di stasiun terkait, untuk penghitungan amplop melingkar:
- Jarak bebas diametral = ID barel dikurangi OD penerbangan sekrup.
- Jarak bebas radial = jarak bebas diametris dibagi 2.
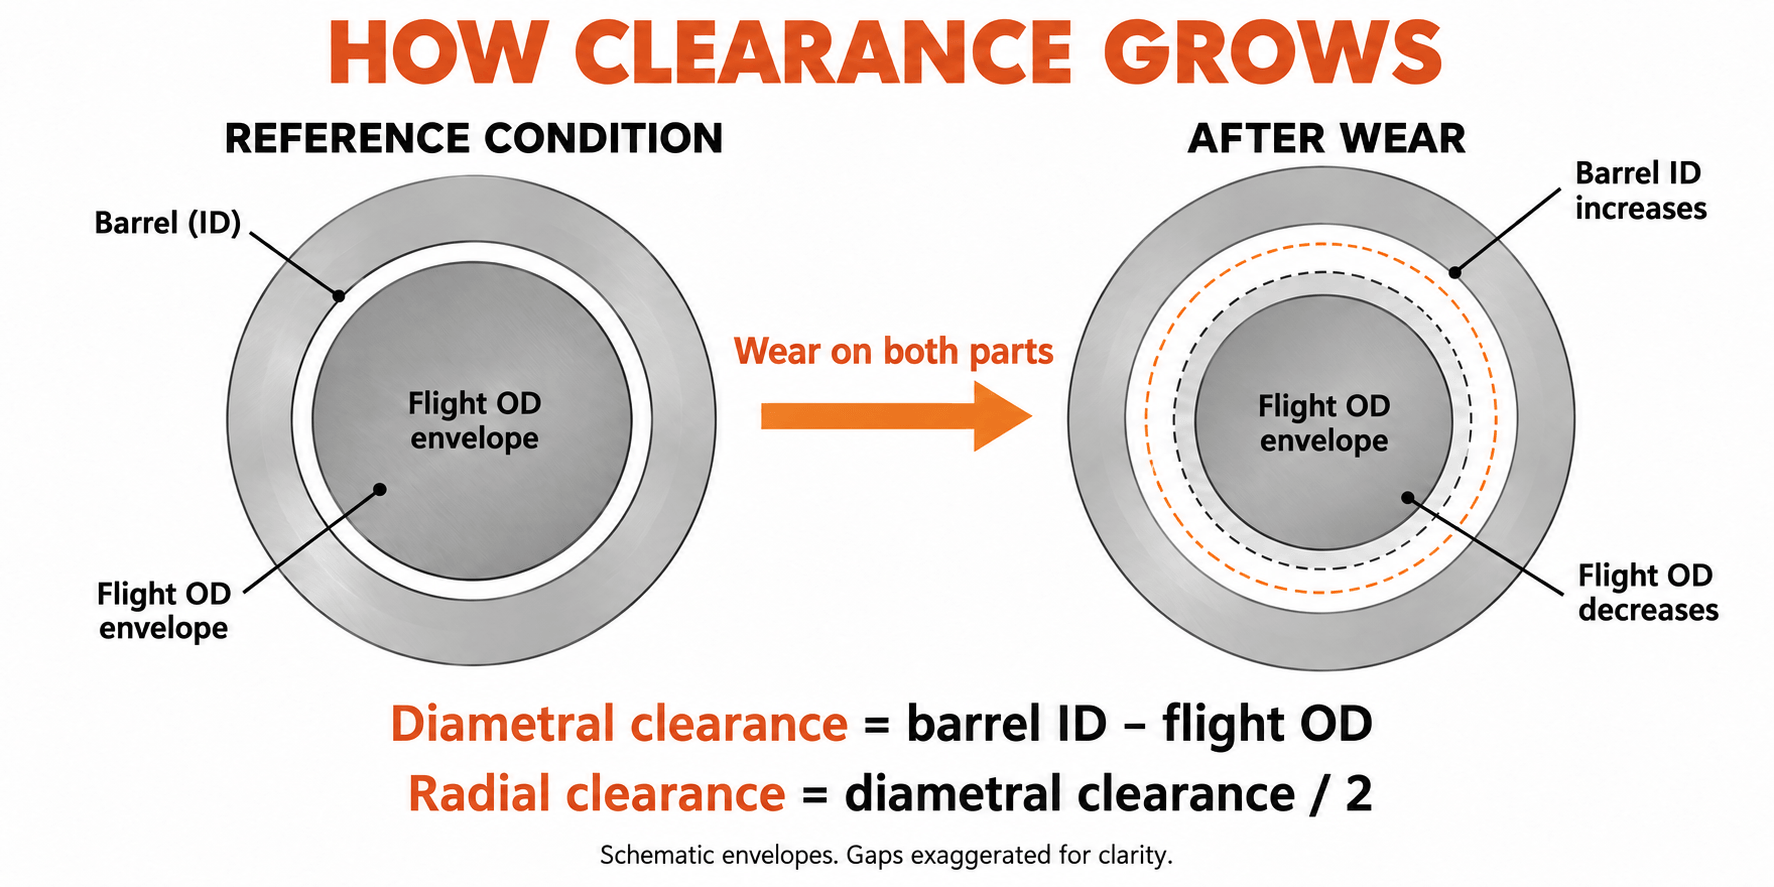
Simpan konvensi unit dan izin di setiap laporan. Pengurangan OD sebesar 0,10 mm menunjukkan hilangnya penerbangan radial sebesar 0,05 mm. Membingungkan besaran-besaran ini akan mengubah interpretasi keausan sebanyak dua kali lipat.
Apa yang kami ukur pada proyek penggantian 90 mm
Pada proyek penggantian EJS untuk ekstruder sekrup tunggal nominal 90 mm yang memproses PP dengan 30% berat kalsium karbonat, permintaan awal pelanggan adalah kekerasan yang lebih tinggi. Kami meninjau formulasi lengkap, gambar asli, dan dimensi suku cadang lama sebelum menentukan penggantinya. Kami juga mencocokkan stasiun pengukuran sekrup dan laras di sepanjang sumbu.
Pada salah satu stasiun metering-section, OD penerbangan lama adalah 89,65 mm dan ID laras adalah 90,25 mm. Perbedaan diameternya adalah 0,60 mm, memberikan jarak bebas radial dingin sebesar 0,30 mm. Melihat sekrupnya saja akan membuat setengah dari pertanyaan kesesuaian tidak terjawab: lubang laras juga merupakan bagian dari kondisi yang diukur.
Spesifikasi penggantinya menggunakan sekrup 38CrMoAlA dengan flight hardfacing Colmonoy 83 dan bodi barel 42CrMo dengan lapisan EJS04. Di stasiun terkait, OD penerbangan baru adalah 89,95 mm dan ID laras adalah 90,15 mm. Perbedaannya adalah 0,20 mm, memberikan jarak bebas radial dingin 0,10 mm seperti yang ditentukan dalam gambar.
| Pengukuran bagian pengukuran | Bagian lama | Suku cadang pengganti |
|---|---|---|
| Penerbangan OD | 89,65mm | 89,95mm |
| ID barel | 90,25 mm | 90,15 mm |
| Jarak bebas diametral | 0,60mm | 0,20 mm |
| Izin radial dingin | 0,30mm | 0,10 mm |
Kami memulihkan kesesuaian yang ditentukan di stasiun itu, pengurangan jarak bebas radial sebesar 0,20 mm. Stasiun lain dan antarmuka mesin memerlukan pemeriksaannya sendiri. Gambar tersebut memisahkan material sekrup dan laras, kawasan lindung, dan persyaratan inspeksi, sehingga keputusan penggantian menyangkut geometri serta kekerasan. Ini adalah disiplin pengukuran yang dibutuhkan oleh penilaian masa manfaat sebelum dapat mengubah pembacaan berulang menjadi tren.
Perhitungkan keausan yang tidak seragam
Ukur beberapa sudut pada setiap penampang barel dan pertahankan pembacaan individual, termasuk ovalitas. Jarak bebas melingkar yang dihitung tidak sepenuhnya menggambarkan kerusakan satu sisi, runout, atau lubang yang terdistorsi. Untuk sekrup kembar, pemeriksaan juga harus memperhatikan geometri lubang ganda dan intermeshing OEM; satu formula round-bore tidak dapat menggantikan penilaian tersebut.
Ikuti prosedur isolasi, pelepasan tekanan, penanganan dan pelepasan dari produsen mesin. Miliki dukungan personel yang berkualifikasi dan periksa bagian-bagiannya. Laporan keausan tidak boleh bergantung pada pembersihan yang merusak, akses yang dilakukan secara improvisasi, atau pengangkatan yang tidak didukung.
5. Hitung tingkat keausan dari pemeriksaan berulang
Satu inspeksi menetapkan dimensi saat ini. Dua inspeksi yang sebanding menetapkan tingkat interval. Pemeriksaan lebih lanjut menunjukkan apakah angka tersebut berubah. Gunakan jam yang diakumulasikan oleh kumpulan komponen yang sama di antara pemeriksaan, bukan usia total mesin atau campuran suku cadang yang berbeda.
Untuk setiap stasiun, hitung pertumbuhan jarak bebas radial dalam mm per 1.000 jam pengoperasian:
Tarif = (izin radial saat ini - izin radial sebelumnya) / jam antara inspeksi × 1.000
Ini adalah gabungan tingkat pertumbuhan izin. Untuk melihat komponen mana yang berkontribusi, hitung kerugian radial sekrup sebagai(OD sebelumnya - OD saat ini) / 2dan pertumbuhan radial laras sebagai(ID saat ini - ID sebelumnya) / 2. Jika lokasi, orientasi, dan kondisi inspeksi cocok, kedua perubahan tersebut akan menghasilkan peningkatan jarak bebas.
Baca interval terkini secara terpisah
Pertimbangkan log inspeksi yang diasumsikan untuk satu stasiun amplop melingkar. Dimensi ini menjelaskan perhitungannya; hal tersebut bukan merupakan hasil masa pengoperasian atau spesifikasi penerimaan EJS.
| Jam sejak pemasangan | Penerbangan OD | ID barel | Izin radial | Nilai sejak pembacaan sebelumnya |
|---|---|---|---|---|
| 0 jam | 99,95mm | 100,15mm | 0,10 mm | Dasar |
| 2.000 jam | 99,90mm | 100,18mm | 0,14 mm | 0,02 mm/1.000 jam |
| 4.000 jam | 99,82mm | 100,22mm | 0,20 mm | 0,03 mm/1.000 jam |
Selama 4.000 jam penuh, rata-ratanya adalah 0,025 mm/1.000 jam. Interval terakhir lebih cepat, yaitu 0,03 mm/1.000 jam. Hanya menggunakan rata-rata seumur hidup akan menyembunyikan perubahan itu. Selidiki alasannya dan gunakan tarif terkini yang konservatif untuk perencanaan.
Interval terakhir juga dipisahkan menjadi kehilangan radial sekrup sebesar 0,04 mm dan pertumbuhan radial barel sebesar 0,02 mm. Bersama-sama mereka menjelaskan peningkatan jarak bebas sebesar 0,06 mm. Hal ini memberikan pertanyaan yang lebih berguna kepada tim pemeliharaan daripada komponen mana yang biasanya dipakai terlebih dahulu: komponen mana yang berkontribusi pada jalur ini?
Tolak tren yang salah sebelum membuat perkiraan
Pengurangan kecil pada jarak bebas tidak berarti logam yang aus telah kembali. Periksa posisi pengukuran, suhu, kebersihan, pengaturan instrumen, dan kemampuan pengulangan operator. Jika perubahan berada dalam ketidakpastian metode, laporkan sebagai perubahan yang belum terselesaikan daripada menghitung sisa umur yang tidak terbatas atau negatif.
Pisahkan tren setiap stasiun. Rata-rata yang rendah di seluruh panjangnya dapat menyembunyikan lokasi mixer, transisi, atau pelepasan yang rusak. Catat retakan, lubang dan kehilangan endapan di sepanjang dimensi; kondisi ini mungkin memerlukan tindakan meskipun perhitungan pertumbuhan penebangan terlihat sederhana.
6. Ubah tingkat keausan menjadi rencana penggantian
Tingkat keausan memprediksi waktu untuk mencapai kondisi tertentu hanya jika kondisi pengoperasian tetap sebanding. Pertama, sepakati batas perencanaan menggunakan batas layanan OEM yang berlaku, kondisi suku cadang, dan kinerja proses yang harus dihasilkan oleh jalur tersebut. Toleransi bagian baru menentukan kesesuaian yang baru; itu tidak secara otomatis menentukan izin servis maksimum.
Perkirakan jam hingga batas perencanaan
Bila laju dinyatakan dalam mm/1.000 jam:
Perkiraan sisa jam = (merencanakan izin radial - izin radial saat ini) / tarif terkini × 1.000
Lanjutkan asumsi log di atas. Untuk perhitungan ini, misalkan tim teknik telah memilih jarak radial 0,30 mm sebagai titik akhir perencanaannya. Nilai saat ini adalah 0,20 mm, menyisakan 0,10 mm ke titik akhir tersebut. Pada 0,03 mm/1.000 jam, perkiraannya adalah sekitar 3.300 jam pengoperasian. Nilai 0,30 mm merupakan asumsi untuk contoh ini, bukan ambang batas penggantian umum.
Jika laju terkini berlipat ganda menjadi 0,06 mm/1.000 jam, jumlah yang sama menghasilkan sekitar 1.700 jam. Sisa tunjangan materi tidak berubah; waktu yang diharapkan untuk menggunakannya. Tidak ada hasil yang melindungi terhadap retak, kerusakan kontak mendadak, atau kualitas produk yang tidak dapat diterima yang terjadi lebih awal.
Atur ulang perhitungan ketika bea masuk berubah
Jangan mengekstrapolasi rekaman resin bersih melalui peralihan ke bahan pengisi. Tandai perubahannya dan tetapkan tren interval baru. Perlakukan sumber daur ulang yang baru, muatan pengisi yang lebih tinggi, permintaan tekanan yang berbeda, atau penyesuaian pengoperasian yang terus-menerus sebagai alasan untuk meninjau perkiraan tersebut.
Jika tidak ada pengukuran kondisi baru, gambar terkontrol yang dapat diterapkan dapat membantu menilai dimensi saat ini. Hal ini tidak dapat membuktikan berapa banyak keausan yang terjadi selama periode yang tidak diketahui. Menjadikan pemeriksaan yang sedang dilakukan sebagai acuan untuk pemeriksaan berikutnya yang sebanding; jangan menciptakan laju historis hanya dari diameter nominal saja.
Bekerja mundur dari penutupan
- Identifikasi stasiun atau kondisi yang mengendalikan intervensi, termasuk kendala kualitas atau keamanan sebelumnya.
- Ubah perkiraan jam operasional menjadi waktu kalender menggunakan jadwal produksi yang direncanakan, termasuk penutupan.
- Konfirmasikan gambar, formulasi dan apakah diperlukan perbaikan atau suku cadang baru.
- Dapatkan waktu produksi, inspeksi, dan transportasi saat ini untuk pesanan sebenarnya.
- Cadangan kapasitas instalasi dan berikan penyangga untuk ketidakpastian perkiraan dan risiko pengiriman.
Pilih pemeriksaan berikutnya sebelum intervensi yang diharapkan, dengan intervalnya berdasarkan tren keausan dan kekritisan produksi. Tren yang berubah dengan cepat memerlukan penilaian ulang lebih awal. Prakiraan tersebut merupakan masukan perencanaan pemeliharaan, bukan izin untuk dijalankan melalui tanda peringatan.
7. Ganti sekrup, laras, atau keduanya?
Evaluasi kesesuaiannya sebagai pasangan, namun jangan berasumsi kedua bagian harus dibeli bersamaan. Laras suara mungkin cocok untuk sekrup pengganti. Laras yang aus dapat meninggalkan jarak yang berlebihan di sekitar sekrup baru sejak pertama kali dijalankan. Keputusan tersebut memerlukan peta lubang yang diukur, dimensi sekrup yang diusulkan, dan kondisi komponen yang ditahan.
| Keputusan | Bukti diperlukan sebelum melanjutkan |
|---|---|
| Lanjutkan dan pantau | Dimensi dan kondisi yang disetujui, produk yang dapat diterima, proses stabil dan penilaian ulang terjadwal |
| Pasang kembali atau ganti sekrupnya saja | Geometri sekrup yang dapat diperbaiki atau diganti, laras yang sesuai, dan kesesuaian yang dihasilkan |
| Perbaiki atau ganti larasnya saja | Sekrup penahan yang sesuai, solusi barel yang disetujui secara teknis, dan kesejajaran yang diperiksa |
| Tangani kedua bagian tersebut | Keduanya berada di luar kondisi yang dapat diterima, atau geometri gabungannya tidak dapat memenuhi kesesuaian yang disyaratkan |
Periksa pembangunan kembali apa yang akan dipulihkan
Sebelum menerima proposal perbaikan, identifikasi dimensi yang dipulihkan, paduan kerja, kawasan lindung, dan persyaratan inspeksi. Kaji inti, kelurusan, retakan dan perbaikan sebelumnya. Jangan berasumsi bahwa penerapan hardfacing lainnya akan membuat seluruh sekrup menjadi baru.
Demikian pula, memperbesar lubang barel melalui pemesinan tidak dapat dengan sendirinya mengembalikan jarak bebas aslinya. Setiap perubahan memerlukan geometri sekrup yang kompatibel dan desain perbaikan barel yang layak. Konfirmasikan kemampuan perbaikan dan kesesuaian untuk masing-masing bagian sebelum menjadikannya rute pilihan.
Bandingkan produksi yang bermanfaat, bukan harga faktur saja
Perkirakan biaya untuk melanjutkan hingga penghentian yang diusulkan: hilangnya hasil yang dapat dijual, sisa tambahan, energi ekstra, dan gangguan jadwal apa pun. Hindari menghitung kerugian yang sama dua kali, seperti nilai produk yang hilang dan pendapatan penjualan penuhnya. Gunakan dasar biaya pabrik sendiri dan penawaran aktual untuk perbaikan atau penggantian.
Perbaikan mungkin menarik bila inti dan geometrinya sesuai dan spesifikasi yang dipulihkan memenuhi tugas. Pembuatan baru mungkin lebih disukai setelah kerusakan struktural, perubahan formulasi, atau desain asli yang tidak sesuai. Catat mengapa rute yang dipilih harus menyelesaikan masalah daripada sekadar mengulangi pembelian sebelumnya. ItuPanduan pembeli EJSmenetapkan gambar dan informasi inspeksi untuk disertakan dalam spesifikasi pengganti.
8. Memperpanjang masa manfaat tanpa menyembunyikan masalahnya
Cocokkan setiap tindakan pencegahan dengan risiko yang diamati. Kontaminasi logam memerlukan pengendalian sebelum mencapai sekrup, menggunakan praktik pemisahan dan penanganan material yang tepat. Layar lelehan hilir memiliki posisi dan fungsi yang berbeda; itu tidak dapat mencegah kontaminan melewati bagian sekrup hulu.
Untuk formulasi yang diubah, tinjau paduan kerja dan geometri peleburan sebelum meningkatkan permintaan produksi. Untuk penilaian satu sisi yang persisten, selidiki keselarasan, penyangga barel, dan kondisi sekrup. Untuk endapan berulang, periksa kondisi pemrosesan material dan prosedur pembersihan mesin daripada menganggap setiap tanda gelap sebagai keausan dimensional.
Ikuti instruksi pemanasan dan rendam OEM sebelum rotasi. Gunakan metode pembersihan yang sesuai dengan metalurgi komponen. Jika kesalahan pemanasan atau pendinginan mempengaruhi pengoperasian, perbaiki sebelum menilai apakah bahan pengganti sudah memadai. Tindakan-tindakan ini mengatasi lingkungan operasi; mereka tidak membenarkan perpanjangan interval inspeksi ketika pengukuran menunjukkan percepatan keausan.
Jadikan riwayat pengukuran dapat digunakan
Berikan identitas terpisah pada setiap sekrup dan laras. Pertahankan dimensi dasar, riwayat perbaikan, dan paduan kerja melekat pada identitas tersebut ketika suku cadang berpindah antar mesin. Setelah perbaikan atau penggantian, mulailah referensi dimensi baru dan simpan catatan sebelumnya untuk perbandingan. Simpan foto dengan nama stasiun dan orientasinya sehingga pemeriksaan selanjutnya dapat menemukan fitur yang sama.
EJS memasok sertifikat material dan laporan inspeksi untuk barel sekrupnya, seperti yang dijelaskan dihalaman produk bimetalik. Simpan laporan inspeksi dimensi dengan catatan pemasangan; ini lebih berguna untuk keputusan pemakaian di masa depan daripada deskripsi produk saja.
Untuk penilaian, kirimkan model mesin, gambar terkontrol, informasi resin dan pengisi, jam kerja suku cadang yang dipasang, pembacaan ID/OD yang sesuai, kondisi pemeriksaan, foto kerusakan, dan gejala produksi. Sertakan apa yang perlu dicapai oleh garis tersebut. KontakIndustri EJSpadapenjualan@ejsscrewbarrel.comdengan paket pengukuran tersebut sehingga diskusi dapat dimulai dengan kesesuaian dan tugas yang sebenarnya.
Siapkan penyelidikan pengukuran
Jelaskan bagian-bagian yang dipasang dan pengukuran yang Anda miliki. Tombol ini membuka draf email ke EJS; Anda dapat melampirkan gambar dan foto sebelum dikirim.
9. Pertanyaan yang sering diajukan
Berapa lama laras sekrup ekstruder bertahan?
Umur layanan tergantung pada formulasi, konstruksi, geometri, beban dan kinerja yang dibutuhkan dari saluran. Untuk memperkirakan sisa masa pakai, ulangi pengukuran sekrup dan laras yang sesuai, hitung tingkat keausan terkini, dan proyeksikan ke batas perencanaan yang disetujui sambil memeriksa tren produksi.
Apakah laras sekrup bimetal selalu bertahan lebih lama?
Paduan kerja bimetalik yang dipilih dengan tepat dapat mengatasi tugas abrasif atau korosif. Nama konstruksinya saja tidak membuat umurnya lebih panjang. Kompatibilitas paduan, geometri, kesejajaran, dan kondisi pengoperasian tetap penting; ketebalan lapisan bukanlah pengganda seumur hidup.
Apakah sekrup atau larasnya aus terlebih dahulu?
Keduanya dapat mengontrol keputusan penggantian. Ukur OD penerbangan dan ID barel di stasiun yang cocok, lalu pisahkan kehilangan radial sekrup dari pertumbuhan radial barel. Jangan menerapkan rasio umur sekrup-ke-barel mesin lain tanpa bukti konstruksi dan pengoperasian yang sebanding.
Pada jarak berapa sekrup dan laras harus diganti?
Gunakan batas layanan OEM yang berlaku dan keputusan yang disetujui secara teknis berdasarkan kondisi komponen, kualitas produk, dan kinerja produksi. Nyatakan apakah limitnya radial atau diatral. Nilai milimeter tunggal atau kelipatan jarak bebas tidak cocok untuk setiap diameter dan aplikasi.
Dapatkah saya memperkirakan sisa umur tanpa dasar kondisi baru?
Anda dapat memeriksa kondisi saat ini berdasarkan gambar dan batas layanan yang berlaku. Untuk menghitung tingkat keausan yang diukur, gunakan pemeriksaan saat ini sebagai referensi dan ulangi setelah interval pengoperasian yang diketahui dalam kondisi yang sebanding. Kondisi asli yang tidak diketahui tidak dapat menghasilkan tingkat sejarah yang dapat diandalkan.
Apakah sekrup dan laras harus diganti bersamaan?
Tidak. Keduanya harus dinilai, namun mengganti salah satu dapat dilakukan jika komponen yang dipertahankan sudah sesuai dan jarak bebas yang dihasilkan memenuhi persyaratan yang disetujui. Jika keduanya rusak atau kecocokannya tetap tidak dapat diterima, atasi keduanya.