Rasio kompresi sekrup ekstrusi menggambarkan pengurangan volume saluran dari bagian umpan ke bagian pengukuran. Pada sekrup konvensional dengan pitch dan geometri saluran yang sebanding, kedalaman saluran umpan dibagi dengan pengukuran kedalaman saluran memberikan perkiraan yang berguna. Pilih pengganti dari gambar lengkap dan kondisi umpan aktual, bukan dari rasio saja: dua sekrup bertanda 3:1 dapat memiliki kedalaman saluran dan profil transisi yang berbeda.
OlehIndustri EJS
- Hitung kedalaman saluran dari diameter penerbangan sekrup dan diameter akar, bukan lubang laras.
- Bandingkan kedalaman absolut dan panjang zona sebelum menerima dua sekrup yang setara.
- Jelaskan material yang memasuki hopper, termasuk bentuk penggilingan ulang dan pemuatannya.
- Selidiki pemberian makan, peleburan, pembatasan dan keausan sebelum mengubah rasio.
- Validasi penggantian dengan pengukuran produksi yang stabil, bukan hanya dengan pengaturan rpm.
Apa yang diukur oleh rasio kompresi sekrup?
Sekrup tunggal konvensional memiliki bagian umpan, bagian transisi, dan bagian pengukuran. Saluran umpan menerima material padat; transisi mengubah geometri saluran seiring dengan berkembangnya peleburan; bagian pengukuran mengalirkan lelehan ke arah pembuangan. Rasio kompresi menggambarkan hubungan geometris antara awal dan akhir proses ini. Itu tidak mengukur tekanan cetakan, kepadatan produk atau efisiensi motor.
Untuk sekrup pitch konstan sederhana, perhitungan bengkelnya adalah:
Rasio kompresi ≈ kedalaman saluran umpan / kedalaman saluran pengukuran
Definisi yang lebih umum membandingkan volume saluran pada penerbangan yang setara. Pintasan kedalaman memerlukan geometri nada dan saluran yang sebanding. Jika ada perubahan, gunakan gambar untuk mengevaluasi volume yang relevan daripada menganggap rasio kedalaman sebagai hasil volumetrik yang tepat.Penjelasan Allan Griff tentang geometri sekrupmembuat perbedaan ini dan memperingatkan agar tidak mengandalkan rasio tanpa kedalaman sebenarnya.
L/D menggambarkan sesuatu yang berbeda: panjang kerja efektif dibagi dengan diameter luar sekrup. Panjang kerja 2.700 mm dan diameter 90 mm menghasilkan 30:1. Konfirmasikan di mana pabrikan memulai dan mengakhiri panjang kerja tersebut. Perpanjangan drive termasuk dalam gambar mekanis tetapi tidak boleh menjadi panjang pemrosesan tambahan.
Oleh karena itu, pembacaan spesifikasi “90 mm, 30:1, 3:1” menyebabkan banyak informasi hilang. Ini tidak mengidentifikasi kedalaman umpan, kedalaman pengukuran, panjang transisi, perubahan nada atau geometri pencampuran. Tanyakan dimensi tersebut sebelum membandingkan penawaran pengganti dengan sekrup yang dipasang. Untuk daftar periksa pembelian yang lebih luas, lihatPanduan barel sekrup ekstruder EJS.
Cara menghitung rasio kompresi dari gambar sekrup
Mulailah dengan desain single-start konvensional yang saluran umpan dan pengukurannya memiliki geometri pitch dan penerbangan yang sebanding. Temukan bagian kedalaman konstan dari setiap bagian. Jangan mengambil pembacaan umpan di dalam lancip atau pembacaan takaran dari mixer, relief, atau tepi yang rusak.
Untuk setiap lokasi, hitung kedalaman saluran radial:
Kedalaman saluran = (diameter luar terbang − diameter akar) / 2
Pembagian menjadi dua penting karena kedua pengukuran adalah diameter. Menggunakan perbedaan diameter secara langsung akan menggandakan kedalaman yang dilaporkan, meskipun kesalahan tersebut dapat hilang jika dua kedalaman yang sama salahnya dibagi. Rasionya mungkin terlihat benar sedangkan dimensi pembuatannya salah.
Contoh 90 mm yang berhasil
Dimensi berikut adalah contoh perhitungan yang diasumsikan, bukan desain sekrup yang direkomendasikan atau uji produksi.
| Dimensi | Bagian umpan | Bagian pengukuran |
|---|---|---|
| Penerbangan diameter luar | 90mm | 90mm |
| Diameter akar | 72mm | 84mm |
| Kedalaman saluran dihitung | (90 − 72) / 2 = 9mm | (90 − 84) / 2 = 3 mm |
| Perkiraan rasio kompresi | 9/3 = 3:1 | Perhitungan rasio kedalaman yang sama |
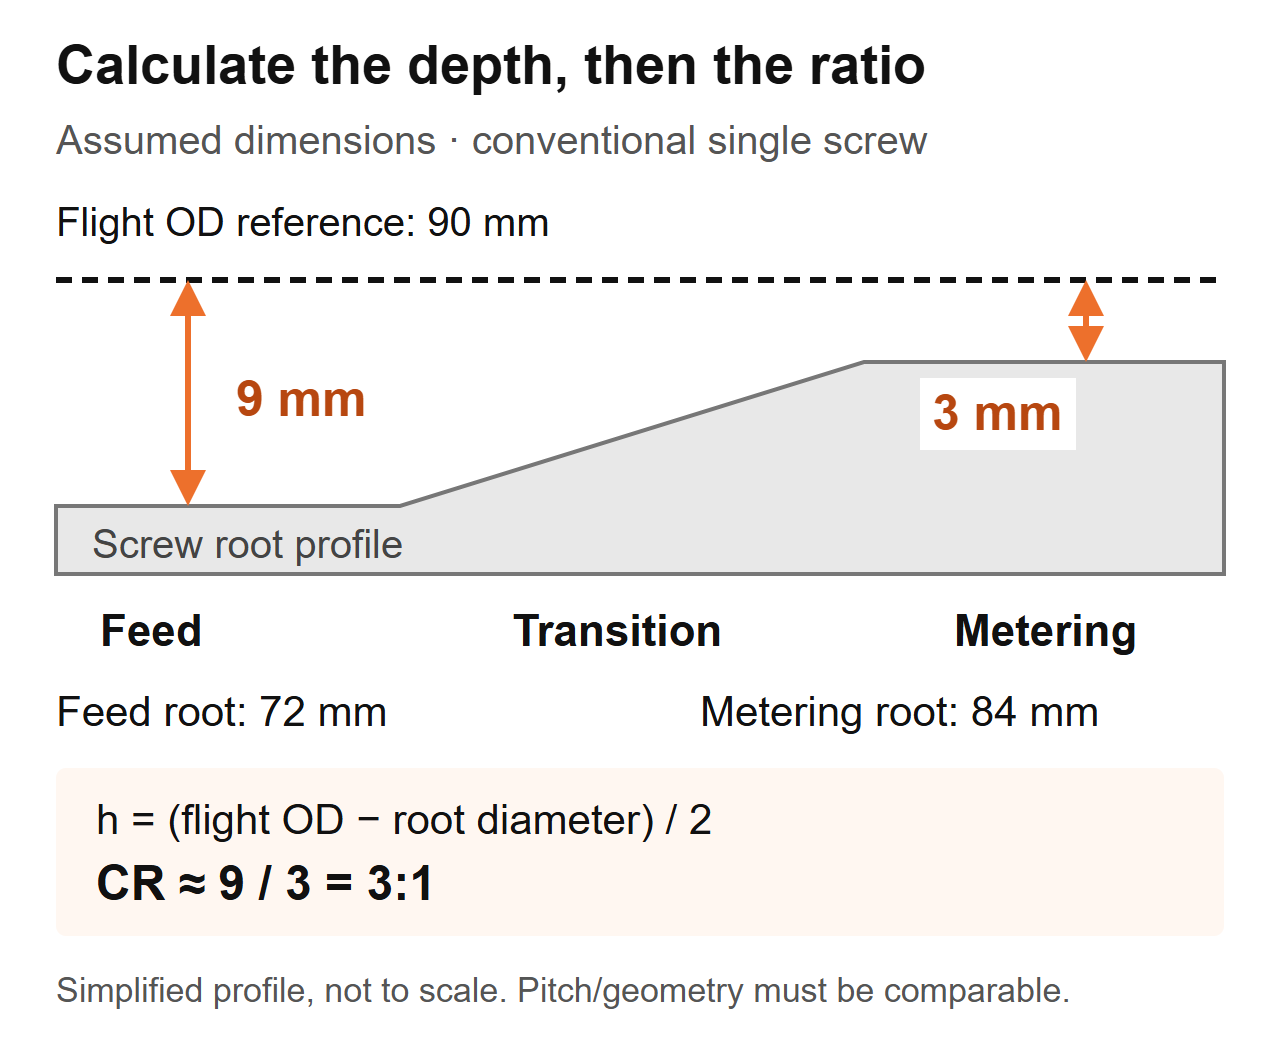 Skema perhitungan: dimensi yang diasumsikan untuk sekrup konvensional. Profilnya disederhanakan dan bukan merupakan gambar produksi.
Jika Anda memeriksa sekrup yang dilepas, catat lokasi aksial, ukur diameter terbang dan diameter akar secara bersamaan. Ikuti prosedur isolasi dan pelepasan mesin yang aman, bersihkan komponen tanpa mengubah permukaannya, dan gunakan instrumen terkalibrasi yang sesuai. Biarkan prosedur inspeksi pabrikan menentukan metode pengukuran dan kriteria penerimaan.
Jangan mengganti diameter dalam barel dengan diameter luar penerbangan. Perhitungan tersebut mencakup jarak bebas sekrup-ke-laras. Pada bagian yang aus, jangan berasumsi bahwa geometri yang diukur masih mewakili desain aslinya: diameter penerbangan yang berkurang akan mengubah perhitungan kedalaman. Dapatkan gambar asli dan ukur keausan barel secara terpisah. ItuPanduan masa pakai EJSmenjelaskan mengapa pencocokan ukuran sekrup dan laras itu penting.
Mengapa dua sekrup 3:1 dapat bekerja secara berbeda
Rasio tidak mengidentifikasi ukuran saluran mana pun. Dalam contoh asumsi 90 mm yang sama, sekrup kedua dapat memiliki akar umpan 84 mm dan akar meteran 88 mm. Kedalamannya adalah 3 mm dan 1 mm, sehingga rasio kedalamannya juga menjadi 3:1. Ini bukan salinan dimensi dari sekrup 9 mm/3 mm.
| Barang perbandingan | Diasumsikan sekrup A | Diasumsikan sekrup B | Apa yang dapat ditentukan oleh pembeli |
|---|---|---|---|
| Penerbangan diameter luar | 90mm | 90mm | Diameter sekrup nominal yang sama |
| Kedalaman saluran umpan | 9mm | 3mm | Geometri umpan absolut yang berbeda |
| Pengukuran kedalaman saluran | 3mm | 1mm | Geometri pengukuran absolut yang berbeda |
| Perkiraan rasio kedalaman | 3:1 | 3:1 | Rasio yang sama, sekrup yang tidak sama |
| Panjang dan nada transisi | Tidak ditentukan | Tidak ditentukan | Perbandingan kinerja masih belum lengkap |
Contoh ini hanya mendukung kesimpulan dimensional. Ini tidak menentukan perbedaan keluaran, perbedaan suhu leleh, atau sekrup mana yang harus menjalankan resin Anda. Pertanyaan-pertanyaan tersebut memerlukan geometri dan kondisi pengoperasian yang tersisa.
Apa yang kami periksa ketika penggantinya ditawarkan dengan spesifikasi yang sama
Dalam pekerjaan penggantian EJS, dua sekrup memiliki diameter, L/D, dan rasio kompresi 3:1 yang sama, namun sekrup yang satu berfungsi dengan baik sementara sekrup lainnya membuat senyawa yang peka terhadap panas menjadi terlalu panas. Bagian transisinya dimulai pada posisi berbeda dan memiliki panjang berbeda. Oleh karena itu kami membandingkan profil zona, bukan hanya angka pada kutipan.
Pada gambar pengganti, tandai di mana bagian umpan berakhir dan di mana pengukuran dimulai. Kemudian bandingkan kedalaman sepanjang interval tersebut. Suatu rasio memberikan titik akhir; profil menunjukkan bagaimana saluran berubah di antara mereka. Tidak ada yang bisa menggantikan yang lain.
Ini juga mengapa “meningkatkan kompresi” adalah instruksi desain yang tidak lengkap. Meningkatkan kedalaman umpan dan mengurangi kedalaman pengukuran keduanya meningkatkan rasio, namun mengubah bagian sekrup yang berbeda. Tentukan dimensi mana yang berubah, apa yang tetap tidak berubah, dan masalah terukur mana yang ingin diatasi oleh perubahan tersebut. Jika tidak, pemasok dan tim produksi mungkin akan mendiskusikan modifikasi yang berbeda.
Bagaimana resin, bentuk umpan, dan bahan pengisi memengaruhi keputusan
Nama polimer bukanlah spesifikasi umpan yang lengkap. Catat kadar, bahan tambahan, bentuk partikel, persiapan kelembapan dan konsistensi campuran. Pelet, potongan tepi tanah, dan serpihan tidak beraturan dapat memiliki nama polimer yang sama namun berperilaku berbeda di tenggorokan umpan.Diskusi rasio kompresi Jim Franklandmempertimbangkan pengumpanan dan peleburan secara bersamaan, termasuk kepadatan curah dan gesekan daripada memperlakukan jenis resin sebagai aturan pemilihan yang memadai.
Pertanyaan pertama yang kami ajukan saat feed berubah
Penyelidikan EJS melibatkan sekrup 90 mm, L/D 30:1 dan rasio kompresi 3:1. Garis tersebut memiliki tekanan cetakan yang melonjak dan ketebalan dinding yang tidak konsisten, dan permintaan awal adalah untuk menyalin sekrup yang diduga sudah aus. Kami menanyakan apa yang masuk ke hopper sekarang dibandingkan dengan pengaturan produksi awal. Pabrik telah mulai memadukan trim tepinya sendiri ke dalam pakan. Perubahan itu termasuk dalam spesifikasi pengganti sebelum gambar yang tidak diubah diterima.
Untuk lini produk Anda sendiri, kumpulkan sampel pakan yang representatif daripada mendeskripsikan semuanya sebagai “plastik daur ulang”. Ukur massa jenis lepas menggunakan wadah yang ditentukan, metode pengisian, dan prosedur penimbangan. Catat apakah material dituangkan dengan bebas atau dipadatkan; jangan membandingkan dua hasil yang dihasilkan dengan metode berbeda. Sertakan foto dengan skala dan perhatikan cara pencampurannya.
| Kondisi pakan | Informasi untuk dikumpulkan | Pertanyaan desain untuk diselesaikan |
|---|---|---|
| Pelet perawan | Nilai, bentuk pelet, persiapan dan pengaturan stabil saat ini | Apakah geometri yang ada masih cocok untuk tugas ini? |
| Campuran pelet/penggilingan ulang | Proporsi campuran, penyebaran ukuran partikel, konsistensi kepadatan curah | Apakah umpannya tetap konsisten selama berlari? |
| Serpihan film atau trim tepi | Bentuk, metode pemberian makan, pengamatan jembatan dan kepadatan curah | Bisakah material masuk dan mengisi bagian umpan dengan andal? |
| Campuran bubuk atau kering | Formulasi, perilaku aliran, dan detail sistem umpan | Apakah pengaturan pemberian pakan sesuai untuk bahan ini? |
| Senyawa terisi | Jenis dan proporsi pengisi, persiapan dan riwayat pemakaian | Apa persyaratan leleh, panas, dan keausan secara bersamaan? |
Jangan membaca tabel ini karena “densitas curah yang lebih rendah selalu membutuhkan rasio yang lebih tinggi.” Perubahan geometri tidak dapat secara otomatis memperbaiki jembatan, segregasi, atau pengumpan yang tidak konsisten. Ketahanan aus juga tidak boleh dipilih dari rasio kompresi. TinjauPanduan bahan barel sekrup EJSsecara terpisah ketika formulasi berubah.
Terlalu tinggi atau terlalu rendah? Diagnosis prosesnya sebelum mengganti sekrup
Lonjakan tekanan, partikel yang tidak meleleh, dan kenaikan suhu lelehan adalah alasan untuk menyelidikinya. Ini bukan pengukuran rasio kompresi. Urutan diagnostik yang berguna adalah untuk menentukan apakah gangguan dimulai pada pengumpanan, peleburan, pembatasan hilir, atau geometri mekanis yang aus.
Pertama bandingkan dengan sejarah yang stabil menggunakan bahan dan produk yang sama. Jaga konsistensi dadu, pengaturan layar, dan lokasi pengukuran. Catat keluaran aktual, kecepatan sekrup, suhu leleh, tekanan, beban penggerak, dan cacat yang terlihat secara bersamaan. Pengaturan suhu barel saja tidak menentukan suhu leleh.
| Pengamatan | Periksa sebelum perubahan geometri | Bukti untuk disertakan dalam permintaan |
|---|---|---|
| Tekanan dan output berfluktuasi | Pasokan hopper, penghubung, konsistensi pengumpan, perubahan campuran dan pembatasan | Catatan kecepatan, tekanan, dan keluaran yang selaras dengan waktu |
| Partikel yang tidak meleleh muncul | Laju pengumpanan, kondisi peleburan, perubahan resin, kecepatan pengoperasian, dan profil sekrup | Sampel atau foto yang ditautkan ke titik operasi yang direkam |
| Suhu leleh terlalu tinggi | Pembacaan lelehan aktual, kecepatan, batasan, pendinginan dan kondisi mixer | Metode pengukuran, lokasi dan pembacaan yang stabil |
| Output turun pada rpm tidak berubah | Pasokan umpan aktual, kondisi resin, cetakan/penyaring, dan keausan sekrup/barel yang sesuai | Output per rpm ditambah catatan pemeliharaan dan pengukuran |
| Bintik hitam atau perubahan warna bertambah | Sejarah material, area stagnan, kondisi tempat tinggal dan pembersihan | Pola cacat dan kapan muncul saat dijalankan |
Mengapa rasio yang lebih tinggi bukanlah perbaikan otomatis
Lin Jin dan Mark A. Spalding melaporkan studi LLDPE terkontrol menggunakan ekstruder 2,5 inci dan lima rasio kompresi, dari 2,0 hingga 3,6. Kedalaman pengukuran tetap 0,125 inci sementara kedalaman umpan berubah. Pada kecepatan 110 hingga 150 rpm, sekrup dengan rasio lebih tinggi menghasilkan suhu leleh sekitar 5 hingga 10°C lebih tinggi dibandingkan desain dengan rasio lebih rendah. Ini adalah hasil untuk peralatan, resin, dan eksperimen tersebut, bukan prediksi suhu untuk penggantian EJS. Lihat penulisnyastudi kinerja rasio kompresi.
Terpisahcontoh pemecahan masalah oleh Mark A. Spaldingmenjelaskan sekrup ekstrusi ABS dua tahap berukuran 6 inci dengan rasio tahap pertama 3,1. Material yang tidak meleleh menghalangi bendungan spiral; penggantian yang diusulkan mengurangi rasio tersebut menjadi 2,5. Ini adalah respons desain spesifik terhadap masalah peleburan, bukan rekomendasi ABS universal.
Gunakan contoh-contoh tersebut untuk menyusun pertanyaan teknik: dapatkah sekrup melelehkan padatan yang diterimanya pada titik operasi yang diperlukan? Jangan ubah salah satu contoh menjadi bagan resin terhadap rasio umum atau asumsi hasil kinerja EJS.
Ketika angka rasio kompresi tunggal tidak cukup
Perbandingan kedalaman umpan/kedalaman pengukuran yang sederhana termasuk dalam geometri sekrup yang ditentukan. Sebelum menggunakannya, kenali jenis sekrup dan pengaturan pengumpanan. Rasio yang dilaporkan untuk satu desain mungkin tidak memiliki arti yang sama pada desain lainnya.
Sekrup penghalang membagi material menjadi saluran padat dan saluran leleh. Penjelasannya memerlukan susunan saluran dan geometri penghalang, bukan hanya dua pengukuran akar konvensional. Sekrup dua tahap berventilasi memiliki lebih dari satu tahap pemrosesan; tanyakan tahap mana yang dijelaskan oleh rasio kompresi yang dikutip. Daerah ventilasi dan bagian pemompaan hilir perlu dievaluasi sebagai bagian dari desain yang lengkap.Diskusi desain sekrup Griffmencakup saluran penghalang, sekrup dua tahap, dan perilaku pengumpanan yang berbeda dari tong beralur.
Demikian pula, bedakan pemberian pakan banjir dengan pemberian pakan terkendali atau kelaparan. Tulis mode pengumpanan ke dalam spesifikasi. Jika tidak, pemasok dapat menilai saluran umpan penuh sementara proses yang terpasang menghasilkan aliran massa yang terkendali. Ini adalah syarat batas yang perlu diperjelas, bukan alasan untuk menerapkan rasio universal yang berbeda.
Pengekstrusi sekrup kembar juga memerlukan geometri dan deskripsi prosesnya sendiri. Jangan menerapkan pintasan kedalaman sekrup tunggal konvensional ke pasangan intermeshing dan berasumsi bahwa pintasan tersebut menangkap perilaku kompresi lengkap. Berikan susunan sekrup, mode rotasi, elemen atau profil penerbangan, dan gambar pabrikan.
Gunakan pertanyaan berikut jika spesifikasinya tidak jelas:
- Apakah ini desain konvensional, penghalang, dua tahap, atau sekrup ganda?
- Apakah rasio yang dikutip dihitung dari kedalaman atau volume saluran?
- Lokasi pengumpan dan pengukuran manakah yang menentukan penghitungan?
- Apakah pengaturan nada atau saluran berubah di antara lokasi-lokasi tersebut?
- Apakah sistem umpan yang terpasang sesuai dengan asumsi desain?
Spesifikasi harus menjawab pertanyaan-pertanyaan tersebut tanpa mengharuskan masinis untuk menebaknya. Jika tidak bisa, dapatkan profil lengkap sebelum mengizinkan salinannya. “3:1” berguna jika definisi dan penerapannya diketahui.
Haruskah Anda menyalin sekrup yang ada atau mendesain ulangnya?
Penggantian yang tidak berubah adalah titik awal yang masuk akal ketika geometri yang dipasang memberikan kualitas dan hasil yang memuaskan, tugas tidak berubah, dan keausan terukur menjelaskan penurunan tersebut. Ini menjadi pilihan yang lebih lemah ketika masalah awal sudah ada sebelum keausan, formulasi diubah atau proses sekarang berjalan di luar rentang operasi sebelumnya.
Pisahkan dua keputusan dalam kutipan: mengembalikan dimensi asli dan mengubah desain pemrosesan. Sekrup yang aus mungkin memerlukan penggantian tanpa memerlukan rasio kompresi yang berbeda. Sebaliknya, sekrup yang ukurannya besar mungkin tidak lagi sesuai dengan pakan yang dimasukkan ke dalam pabrik.

Tentukan perubahan sebelum membandingkan proposal
Berikan pernyataan masalah tertulis kepada pemasok: misalnya, ketidakstabilan tekanan setelah perubahan bentuk umpan, daripada “membutuhkan sekrup yang lebih baik”. Sertakan gambar dasar dan catatan pengoperasian. Mintalah desain yang diusulkan untuk mengidentifikasi perubahan kedalaman, panjang zona, nada dan fitur pencampuran apa pun.
Pisahkan tinjauan kesesuaian mekanis. Konfirmasikan panjang kerja, sambungan ujung penggerak, antarmuka pemasangan, dan pengaturan pelepasan terhadap rakitan yang dipasang. Panjang kerja yang lebih panjang mungkin memerlukan perubahan tingkat mesin; ini bukan asumsi penggantian drop-in biasa. Penunjukan L/D yang lebih tinggi pada penawaran harus memicu pemeriksaan dimensi, bukan ekspektasi peningkatan kapasitas.
Kemudian sepakati kondisi perbandingan dan kriteria penerimaan. Tentukan bahan, produk, titik operasi, pemeriksaan kualitas dan pengukuran produksi sebelum uji coba. Jika beberapa fitur desain berubah secara bersamaan, uji coba mengevaluasi penggantian lengkap; ia tidak dapat menetapkan bahwa rasio kompresi saja yang menyebabkan akibatnya.
ItuHalaman produk barel sekrup ekstruder EJSadalah titik awal yang relevan untuk penyelidikan pengganti. Berikan aplikasi dan gambar aktual sehingga pembahasannya menyangkut mesin yang dipasang dan bukan rangkaian polimer generik.
Apa yang harus dikirim EJS dan bagaimana memvalidasi penggantinya
Penyelidikan yang berguna memungkinkan pabrik menghubungkan persyaratan pemrosesan dengan gambar yang dapat diproduksi. Kirimkan spesifikasi aslinya meskipun menurut Anda salah, lalu identifikasi apa yang berubah. Jaga agar nomor revisi tetap terlihat sehingga gambar lama tidak diam-diam menjadi instruksi produksi.
Sertakan informasi berikut:
- Pabrikan mesin, model, jenis sekrup dan referensi komponen yang dipasang.
- Diameter penerbangan, panjang kerja, dimensi ujung penggerak dan gambar barel/antarmuka.
- Kedalaman umpan dan pengukuran, batas zona, profil nada, dan fitur pencampuran.
- Kelas resin, aditif, pemuatan pengisi, bentuk umpan dan prosedur persiapan.
- Pengaturan pengumpan, rpm normal, keluaran, suhu leleh dan pembacaan tekanan.
- Sampel cacat, riwayat perawatan, dan pengukuran sekrup/laras yang cocok.
- Kualitas produk yang diperlukan dan kondisi pengoperasian untuk penerimaan.
Bandingkan produksi yang stabil, bukan hanya startup yang sukses
Setelah pemasangan, ikuti instruksi commissioning yang aman dari pemasok mesin. Konfirmasikan material dan pengaturan yang disetujui, biarkan proses menjadi stabil, dan kumpulkan pembacaan selama interval yang ditentukan. Catat keluaran dengan metode penimbangan yang disepakati, bukan memperkirakannya berdasarkan kecepatan sekrup.
Sebagai perbandingan, hitung keluaran spesifik sebagai keluaran massa terukur dibagi rpm. Jaga agar satuan keluaran tetap terlihat, seperti kg/jam per rpm. Bandingkan nilai ini hanya dengan kualitas, suhu leleh aktual, tekanan, dan beban penggerak. Angka yang lebih tinggi tidak berarti perbaikan jika produk berada di luar spesifikasi atau proses menjadi tidak stabil.
| Catatan percobaan | Rekam secara konsisten | Mengapa ini berguna |
|---|---|---|
| Memberi makan | Penilaian, lot, pencampuran dan persiapan | Mengidentifikasi perubahan yang tidak terkait dengan geometri |
| Titik operasi | Kecepatan, pengaturan suhu dan mode umpan | Membuat perbandingan dapat direproduksi |
| Produksi | Output massal berjangka waktu dan produk yang dapat diterima | Memisahkan produksi total dari produksi berguna |
| Kondisi proses | Suhu leleh aktual, tekanan dan beban penggerak | Mengungkapkan trade-off yang disembunyikan oleh output saja |
| Kualitas | Dimensi yang disepakati, penampilan dan pemeriksaan cacat | Menentukan apakah penggantian memenuhi tugas |
Ulangi perbandingan saat mengubah titik operasi dan pertahankan lokasi pengukuran yang sama. Jika masalah tetap ada, kirimkan kembali catatan tersebut beserta revisi gambar dan pengidentifikasi sampel. KontakIndustri EJSdengan paket itu daripada meminta perubahan rasio kompresi tanpa sebab yang jelas.
Diskusikan sekrup pengganti Anda
Jelaskan sekrup yang dipasang, masalah pengumpanan dan pemrosesan sebenarnya. Tombol ini membuka draf email ke EJS; Anda dapat melampirkan gambar dan foto sebelum dikirim.
Pertanyaan yang sering diajukan
Berapa rasio kompresi sekrup ekstrusi?
Ini adalah rasio volume saluran bagian umpan terhadap volume saluran bagian pengukuran pada penerbangan yang setara. Untuk sekrup konvensional dengan pitch dan geometri saluran yang sebanding, kedalaman umpan dibagi dengan kedalaman pengukuran memberikan perkiraan yang berguna. Ini adalah rasio geometrik, bukan rasio tekanan atau jaminan keluaran.
Bagaimana cara menghitung rasio kompresi dari diameter akar?
Hitung setiap kedalaman saluran radial sebagai diameter luar penerbangan dikurangi diameter akar, dibagi dua. Kemudian bagi kedalaman umpan dengan kedalaman pengukuran. Gunakan lokasi pengumpan dan pengukuran yang teridentifikasi, unit yang konsisten, dan diameter penerbangan yang sesuai. Jangan menggunakan diameter lubang barel atau menganggap sekrup yang aus masih sesuai dengan gambar aslinya.
Apakah sekrup 3:1 cocok untuk setiap resin?
Tidak. Rasio yang sama dapat menggambarkan kedalaman saluran absolut dan profil transisi yang berbeda. Kesesuaian juga tergantung pada kelas spesifik, bentuk pakan, bahan tambahan, pengaturan pemberian pakan dan kondisi pengoperasian. Mulailah dengan geometri lengkap dan persyaratan produksi yang ditentukan daripada memperlakukan rasio sebagai rekomendasi resin universal.
Apakah meningkatkan rasio kompresi meningkatkan output?
Belum tentu. Mengubah kedalaman umpan dan mengubah kedalaman pengukuran mempengaruhi bagian sekrup yang berbeda, meskipun keduanya meningkatkan rasio. Kondisi feeding, pelelehan dan hilir harus dipertimbangkan bersama-sama. Bandingkan keluaran terukur yang stabil dengan kualitas produk, suhu leleh aktual, tekanan, dan beban penggerak sebelum menilai penggantinya.
Bisakah sekrup yang aus menimbulkan masalah tanpa mengubah rasio gambar?
Ya. Gambar tersebut menggambarkan geometri yang diinginkan, bukan kondisi saat ini. Ukur sekrup dan laras pada posisi yang sesuai dan bandingkan dengan dimensi asli yang disetujui. Label rasio kompresi tidak menjelaskan jarak kerja, dan menyalin label tersebut tidak menyelesaikan masalah keausan yang tidak terukur.
Bisakah saya menggunakan perhitungan yang sama untuk desain sekrup kembar atau penghalang?
Jangan berasumsi bahwa pintasan kedalaman saluran tunggal konvensional berlaku. Identifikasi terlebih dahulu susunan saluran, jenis sekrup dan lokasi perhitungan. Saluran penghalang, sekrup bertingkat, dan sekrup kembar yang saling bertautan memerlukan deskripsi geometri yang lebih lengkap. Tanyakan kepada perancang volume atau kedalaman mana yang menentukan rasio yang dikutip sebelum menggunakannya dalam spesifikasi pengganti.